- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Szárazzsák gyártási folyamata: az anyagvágástól a rádiófrekvenciás hegesztésig
A Sealock 27,12 MHz-es rádiófrekvenciás hegesztéssel gyárt szárazzacskókat OEM- és nagykereskedelmi vásárlók számára, és a folyamatot azért érdemes megérteni, mert ez megmagyarázza, miért teljesít teljesen mást két azonos anyagból készült zsák. A szárazzsák vízszigetelését nem az anyaggal együtt vásárolják meg, hanem a gyártósoron készítik, a varratok hegesztése pillanatában. Ez végigvezeti a teljes gyártási folyamatot, a műszaki részletekkel, amelyek eldöntik, hogy a varrás kitart-e.
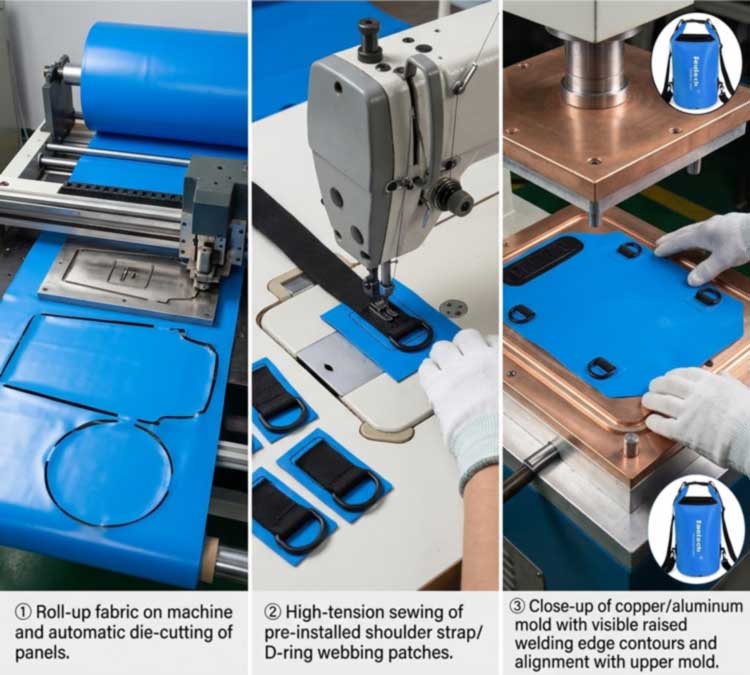
1. Első szakasz: Anyagok előkészítése és darabolása
A gyártás bevonatos szövettekercsekkel kezdődik –PVC ponyvavagyTPU-val laminált nylon– színpadra állítva és ellenőrizve, mielőtt bármit is vágnának. A beérkező ellenőrzés azért számít itt, mert a bevonat inkonzisztenciája, az anyag nedvessége és a színezékek közötti eltérések mind hatással vannak arra, hogy mi történik később a hegesztőállomáson.
Ezután a paneleket a tekercsről egy automata vágóprés préseli a pontos tervezési méretekre. A vágási precizitás az, ami az ömlesztett futás egyenletességét megőrzi: a specifikációtól néhány milliméterrel levágott panel nem illeszkedik megfelelően a hegesztőszerszám alá, és a hegesztési vonal sodródik vele. Itt van beállítva az anyaghatékonyság is, mivel a panelek egymásba ágyazása határozza meg, hogy az egyes tekercsekből mennyi lesz termék, nem pedig levágás.
2. Második szakasz: A teherhordó alkatrészek előzetes összeszerelése
Mielőtt bármit is lezárnánk, a nagyfeszültségű ipari varrás a teherhordó elemeket – a vállhevedereket, a D-gyűrűs hevederfoltokat, a külső zsebeket és a megerősítő paneleket – a lapos panelekre rögzíti.
A sorrend szándékos, és ez az egyik olyan részlet, amely elválasztja a megfelelően megtervezett táskát az olcsótól: varrás történikelőtta vízálló tömítés kialakul, így soha egyetlen tű sem hatol át a kész vízálló membránon. Mindent, aminek utólag hozzá kell tapadnia a lezárt testhez – D-gyűrűk, MOLLE horgonyok, szelepek – a bőrön keresztül történő varrás helyett erősítőfoltokra hegesztik.
3. Harmadik szakasz: Die Setup
Minden táska geometriához saját szerszám szükséges. A hegesztési mintát egy egyedi szerszámmá alakítják át – jellemzően megmunkált sárgarézre vagy alumíniumra –, amelyek megemelt élei meghatározzák a hegesztett varrat pontos alakját. A szerszámot a nyomólapra helyezik, és a panelhez igazítják.
A dizájn nem csak formálja a varrást. A megemelt élprofilok megmunkálásával szakadási tömítést lehet készíteni, ahol a hegesztési varrat és a szegélyléc ugyanabban a műveletben jön létre, és a szerszám állapota közvetlenül befolyásolja az eredményt: a laposságát elvesztett vagy szennyeződést felszívott szerszám egyenetlen nyomást és energiaeloszlást ad, ami az egyébként jó varrat gyenge pontjaként jelenik meg. A szerszámozási képesség azt is lehetővé teszi a gyár számára, hogy új formát építsen ahelyett, hogy csak a meglévő formákat töltené fel – ez az alapjaegyedi kapacitások és struktúrák.
4. Negyedik szakasz: RF-hegesztés – A varrat tényleges kialakítása
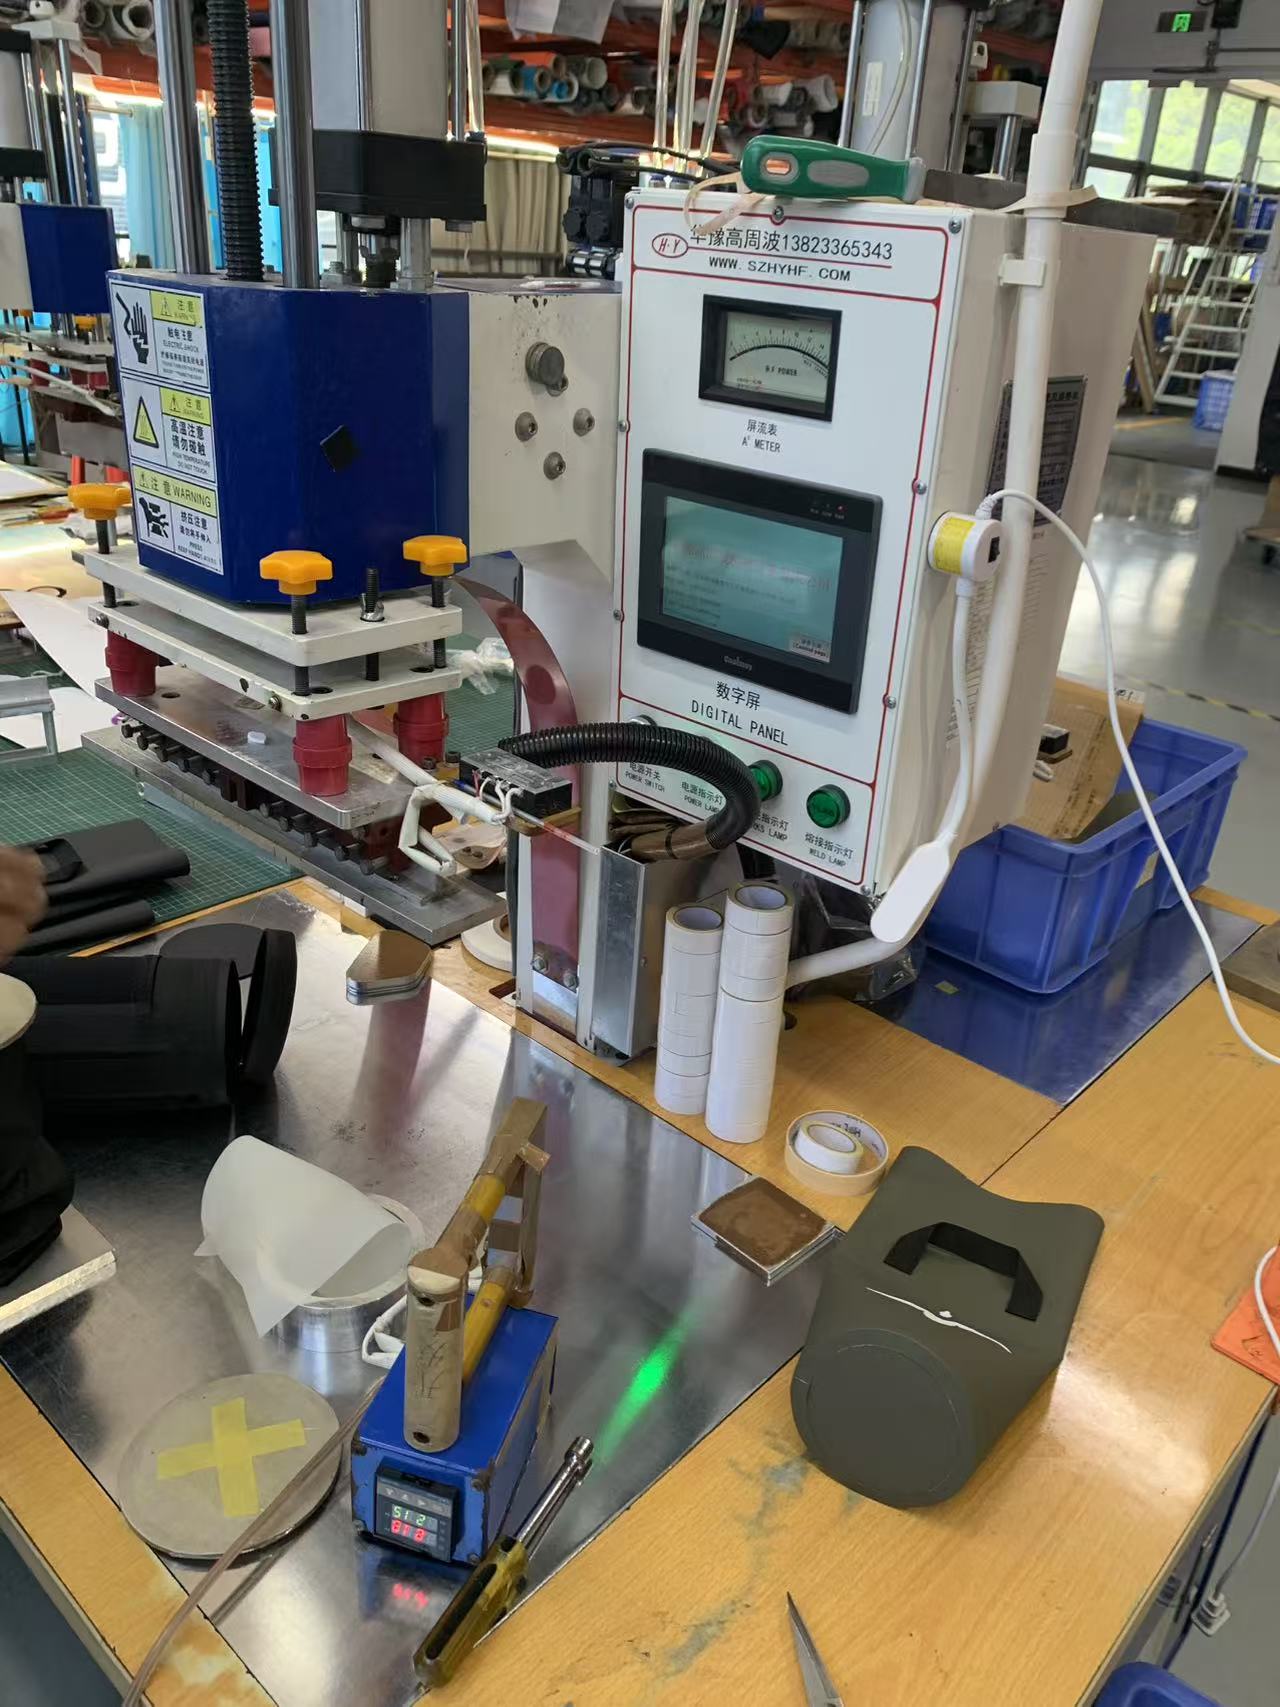
Ez a folyamat magja. A rádiófrekvenciás hegesztés – más néven nagyfrekvenciás vagy dielektromos hegesztés – a hőre lágyuló műanyagokat nem külső hőforrás, hanem elektromágneses mező segítségével köti össze. A sorozatnak négy fázisa van:
- Terhelés.A paneleket a felső szerszám és az alsó lap közé helyezzük, a szerszám határozza meg a hegesztési formát.
- Nyomás.A szorítóerő szoros érintkezésbe hozza a rétegeket – enélkül az olvadt polimer nem olvad össze egyetlen masszává.
- RF aktiválás.Egy generátor 27,12 MHz-en nagyfrekvenciás energiát bocsát az elektródákon keresztül. A váltakozó mező hatására az anyagban lévő poláris molekulák gyorsan oszcillálnak, és a belső molekuláris súrlódás hőt termel.belsőaz anyagot ahelyett, hogy a felületről vezetné be.
- Nyomás alatti hűtés.Az áramellátás leáll, de a rögzítés folytatódik, amíg a varrás megszilárdul. A túl korai nyomásleadás a gyenge hegesztés egyik leggyakoribb oka.
Mivel a hő az anyagból származik, mindkét réteg egyszerre éri el az olvadás hőmérsékletét, és ragasztó, oldószer vagy cérna nélkül egy folytonos masszává kötődik. A helyesen kivitelezett rádiófrekvenciás varrat általában olyan erős, mint az alapanyag – és ezért nem a varrat a gyenge pont egy megfelelően felépített szárazzsákban.
5. Miért jó a rádiófrekvenciás hegesztés, és mit nem tud hegeszteni?
Az RF hegesztés csak poláris hőre lágyuló műanyagokon működik – olyan anyagokon, amelyek molekulái elektromágneses mezőre reagálnak. Ez magában foglalja a PVC-t, a PU-t és a TPU-t, a TPU-val bevont szöveteket, az EVA-t, valamint bizonyos PET- és nejlonfajtákat. A nem poláris poliolefinek, mint például a polietilén és a polipropilén, rosszul nyelték el a rádiófrekvenciás energiát, és nem hegeszthetők rádiófrekvenciás hegesztéssel RF-reaktív bevonatok vagy kötőrétegek nélkül; helyettük forró levegős, forró ékes vagy impulzusos módszerekre van szükségük.
Ez az anyagfüggőség specifikációs probléma, nem apróság: ez az egyik oka annak, hogy a PVC és a TPU uralja a szárazzsákok kategóriáját. Ezeknél az anyagoknál az RF erősebb varrást hoz létre, mint a forrólevegős, forró ék- vagy impulzushegesztés, ezért ez a szabvány a lég- és folyadékzáró termékekben az iparágakban – a teherautó-burkolatoktól és a felfújható termékektől az orvosi folyadéktasakokig, ahol a hermetikus tömítés nem kötelező.
6. A hegesztési varrat minőségét meghatározó paraméterek
A hegesztési varrat négy beállítás eredménye, amelyeket minden anyagra és vastagságra érvényesítenek, ahelyett, hogy egyszer beállították volna és elfelejtenék:
| Paraméter | Mit irányít | Hiba mód, ha rossz |
|---|---|---|
| RF teljesítmény | A belső felmelegedés mértéke a tömítési területen | Túl alacsony: nem teljes a fúzió. Túl magas: átégés, elvékonyodás |
| Tartózkodási idő | Mennyi ideig alkalmazzák az energiát | Röviden: hideg hegesztés. Hosszú: anyagromlás |
| Nyomás | A rétegek közötti érintkezés intimitása | Alacsony: üregek és csatornák. Túlzott: kinyomódás és vékony, törékeny varrás |
| Hűtési idő | Megszilárdulás bilincs alatt | Korai kioldás: a varrás széthúzódik, mielőtt megköt |
A skála viszonyítási pontjaként a vékony PVC-fólia lezárása néhány másodperces hegesztési és hűtési idővel néhány száz wattot vesz igénybe a tömítési területen – a nehezebb ponyvákhoz és a többrétegű laminátumokhoz lényegesen többre van szükség. Számos anyagváltozó megváltoztatja ezeket a beállításokat: a PVC lágyítószerszintje, nedvességtartalom, pigmentek és töltőanyagok, a szövetszövés és a filmvastagság mind megváltoztatják az anyag energiafelvételét. Ez az oka annak, hogy a színváltozás vagy az új szövettétel nem automatikusan semleges a folyamat szempontjából, és ezért a hegesztési varratokat nem feltételezik, hanem újraminősítik.
7. Ötödik szakasz: hűtés, vágás és végső összeszerelés
A hegesztett panelek egy dedikált hűtési zónába költöznek, így a kötés torzulás nélkül megköt, majd a zsákot levágják a vakuról és elfordítják. A végső összeszerelés illeszkedik a terméket kiegészítő alkatrészekhez: tekercses zárak és csatok, cipzárak, ahol előírják, hevederek, fogantyúk, öblítőszelepek és átlátszó ablakpanelek – amelyek ugyanannak a folytonos burkolatnak a részeként vannak a testbe hegesztve. A terhelést hordozó vasalat a hegesztett erősítőfoltokhoz van rögzítve, így a vízálló membrán áttörhetetlen.
8. Hatodik szakasz: Kiszállítás előtti tesztelés
A hegesztett varrat nem feltételezett, hanem ellenőrzött. A futás indításakor lehúzási teszteket hajtanak végre a mintahegesztéseken, hogy megbizonyosodjanak arról, hogy a paraméterkészlet teljes összeolvadást hoz-e létre – maga a hibaüzemmód is diagnosztikus, mivel a felületen tisztán leváló varrat elégtelen kötést jelez, míg az alapanyagon átszakadó varrat azt mutatja, hogy a varrat erősebb, mint a körülötte lévő szövet.
A kész zacskók ezután teljes vízbemerítési teszten esnek át a megadott IPX-besorolásnak megfelelően, valamint egy laboratóriumi csomagot, amely több mint 1500 cikluson keresztül fogantyúkon és horgonyokon, 3000 lezárt cipzáros cikluson cipzáras modelleken, szakító- és tapadási szilárdságon, sópermeten, súrlódási ellenálláson, színtartósságon és színkülönbségen végzett vizsgálaton esik át. Minden tétel háromlépcsős ellenőrzésen megy keresztül – IQC a bejövő szöveten és hardveren, IPQC a hegesztéseken és a soros folyamatokon, OQC AQL mintavétellel, tételes merítési vizsgálat és aláírt aranymintás összehasonlítás – elérhető SGS vagy QIMA ellenőrzéssel, aminden gyártási folyamat során alkalmazott minőségi szabványok.
9. Miért hegesztett ütemek varrva-szalaggal
Egy varrott varrás több ezer alkalommal nyomja át a tűt a vízálló rétegen, majd szalagra támaszkodik a lyukak lefedéséhez. A szalag hajlítással, öregedéssel, hővel és kopással emelkedik, és ha ez megtörténik, minden tűlyuk belépési pont. A hegesztett varratnak nincsenek lefedendő lyukai – a bevont rétegek egyetlen anyaggá olvadnak össze. Ez a döntő különbség minden olyan táska esetében, amelynek inkább a merítést kell túlélnie, mint az enyhe esőt, és ezért a hegesztett szerkezet az eredeti vízálló termékek alapja, függetlenül attól, hogy milyen jó az arcszövet.
10. Erre a folyamatra épülő termékek
Azonos hegesztési eljárással készült modellek, nem prioritás, hanem típus szerint rendezve:
| Kép | Modell | Kapacitás | Anyag | Értékelés | Termék oldal |
|---|---|---|---|---|---|
|
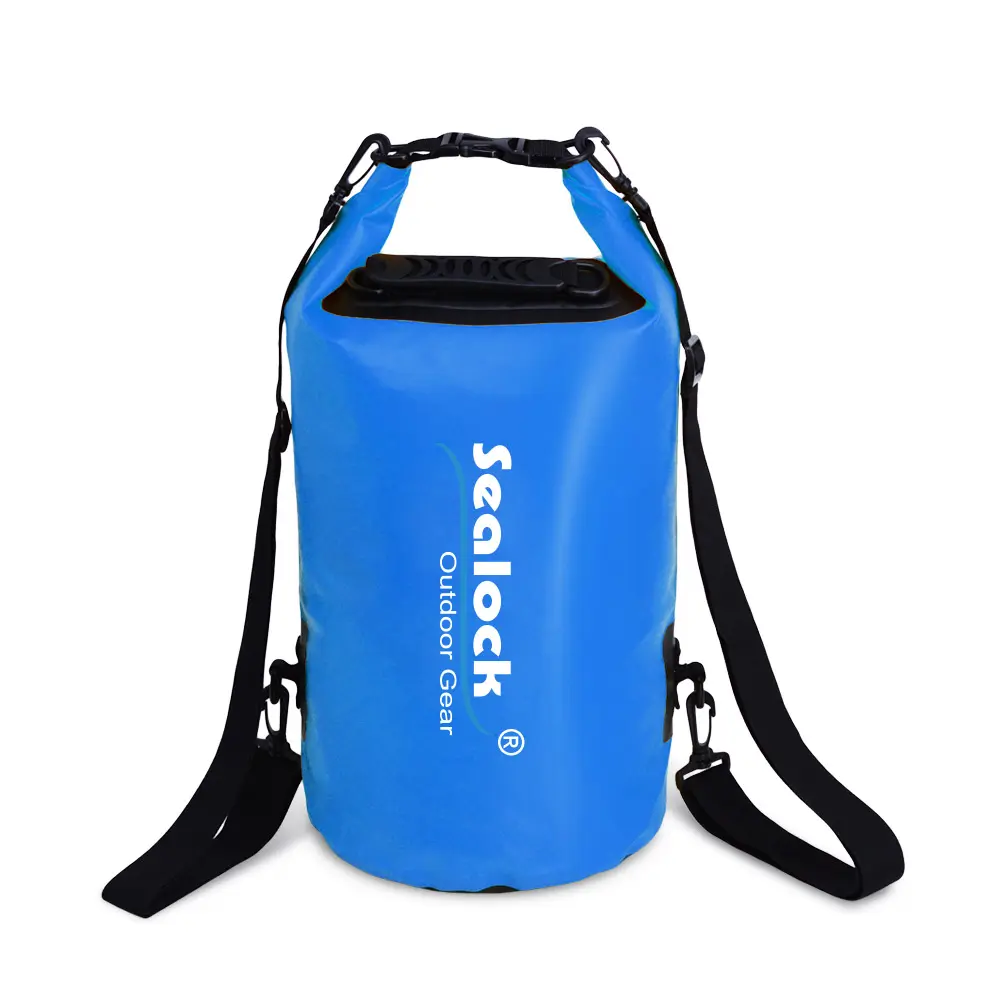
SL-D002 szárazzsák | 5-63 liter | 0,5 mm 500D PVC | IPX7 | Kilátás |
|
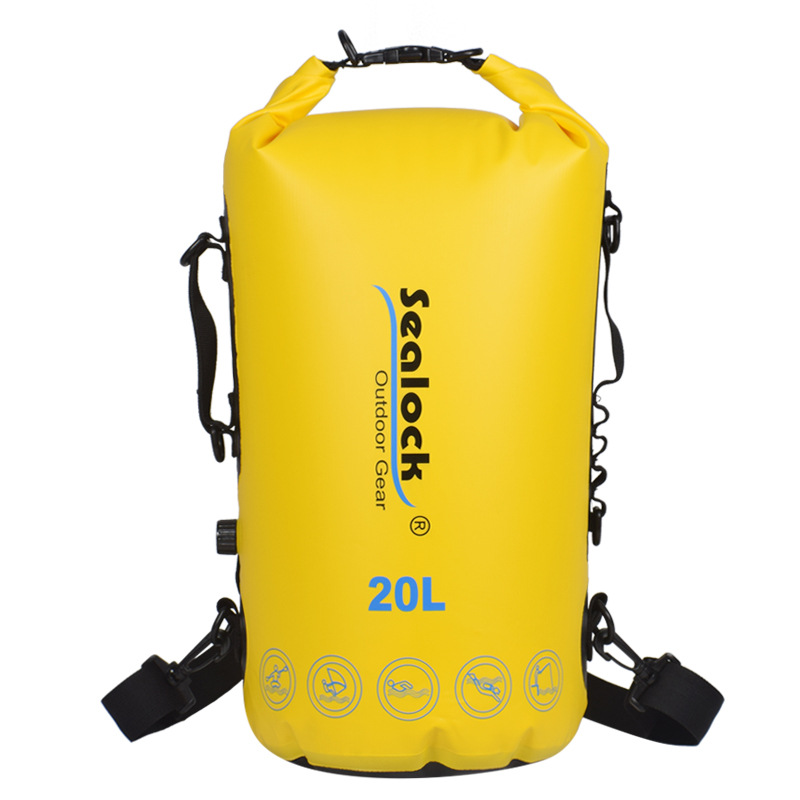
SL-E102 hátizsák száraztáska | 15/20L | 500D PVC, kettős tömítés | IPX7 | Kilátás |
|
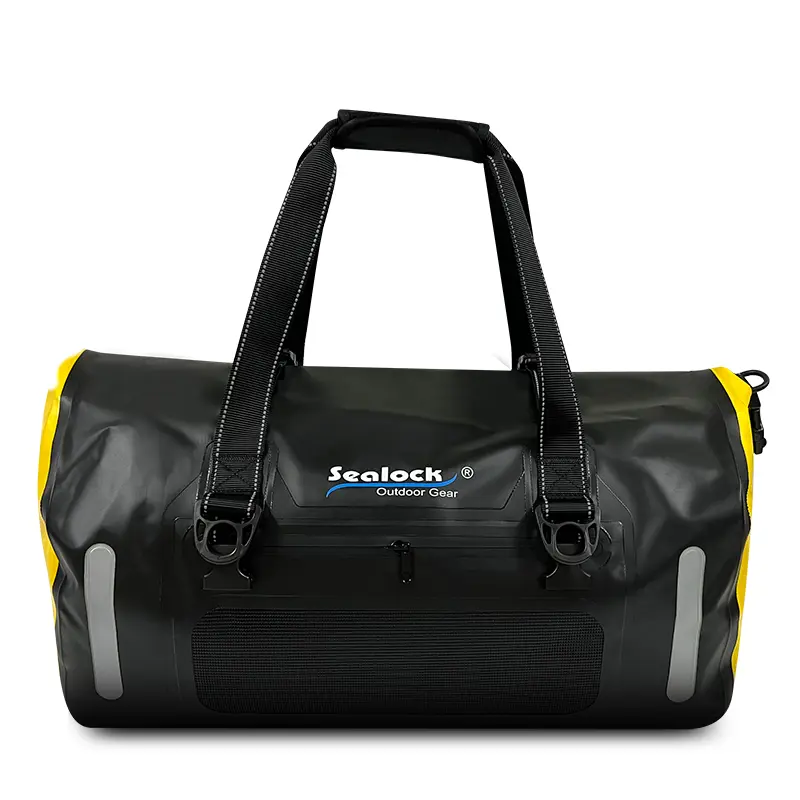
SL-K099 Duffel | 40/60L | 840D TPU | IPX7 | Kilátás |
|
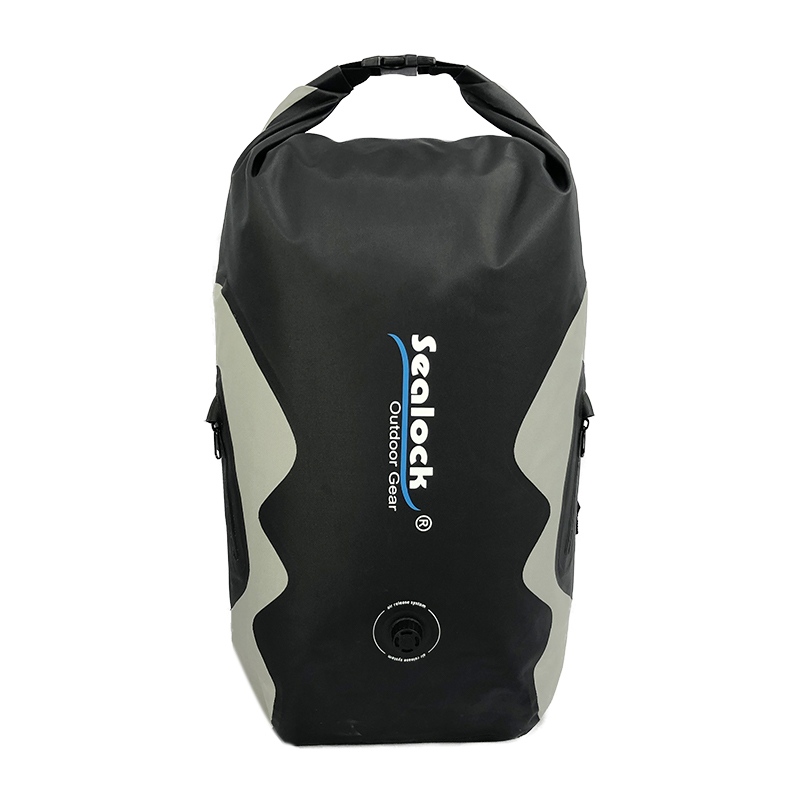
SL-E070 Száraz hátizsák | 25L | 420D TPU | IPX8 | Kilátás |
|
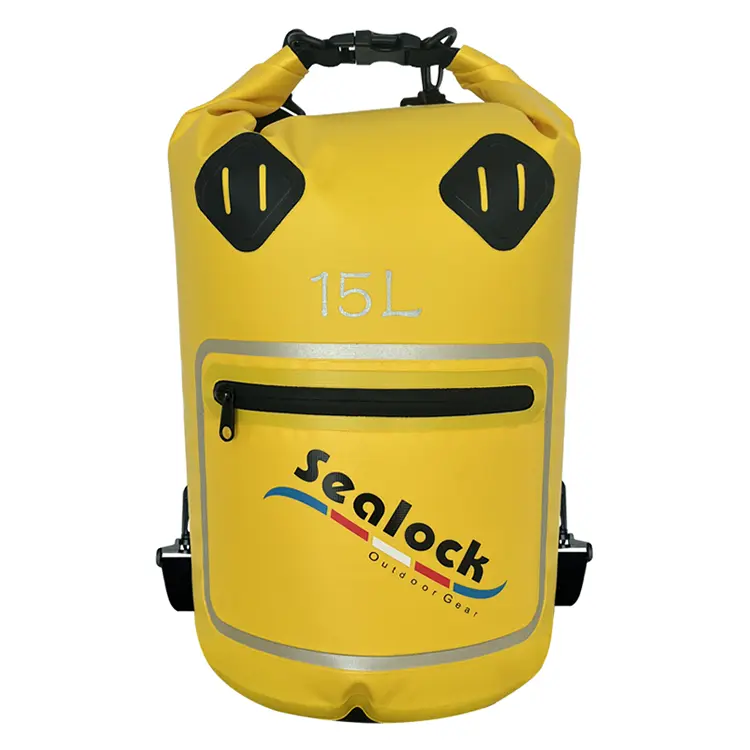
SL-D693 ablakszárító táska | 15/20L | 500D PVC + PVC fólia | IPX7 | Kilátás |
|
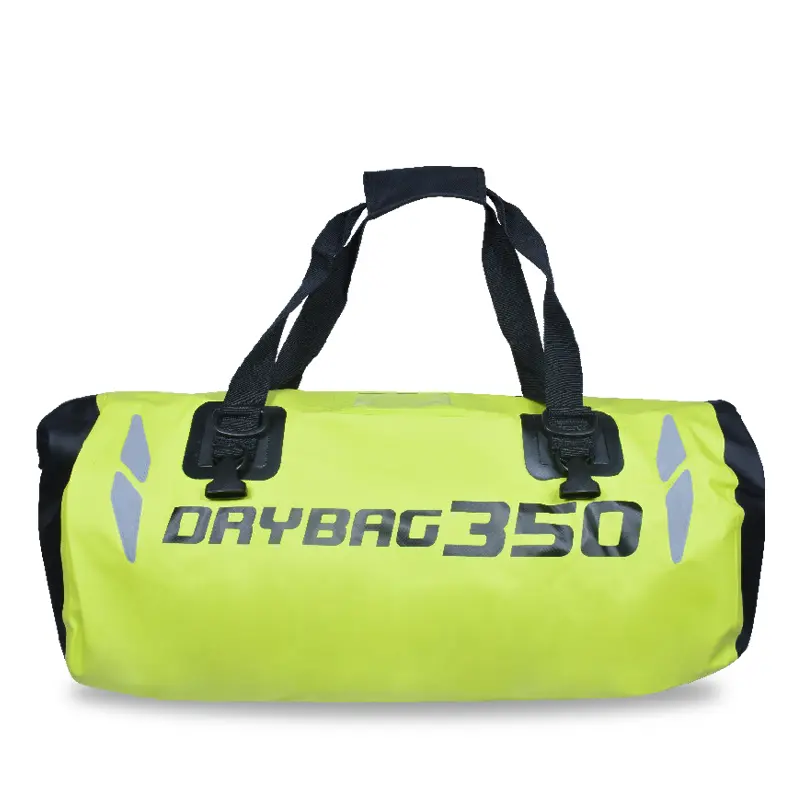
SL-C619 motoros táska | 35/50L | 500D PVC | IPX6 | Kilátás |
A teljes tartományok alatt találhatókszáraz zacskók, száraz hátizsákok, ésduffelek. A vázlatból, mintából vagy célspecifikációból történő alapos fejlesztés támogatott – az új geometriák új szerszámokat jelentenek, amelyek a szabványos fejlesztési út része, nem pedig akadály. MOQ 300 db, minták 7-15 nap alatt, ömlesztve 30-45 nap alatt, Dongguanból, Kínából vagy Ho Si Minh-városból, Vietnamból.
11. GYIK
K: Miért nem lehet a polietilén vagy polipropilén zacskómat rádiófrekvenciás hegesztéssel hegeszteni?
V: Mivel ezek a polimerek nem polárisak – molekuláik alig reagálnak az elektromágneses térre, így szinte nem keletkezik belső hő. RF-reaktív bevonatokra vagy kötőrétegekre, vagy más módszerre, például forró levegős vagy impulzushegesztésre van szükségük. Ez az egyik fő oka annak, hogy a PVC és a TPU dominálnak a hegesztett vízálló tasakban.
K: Mennyire erős a hegesztett varrás magához az anyaghoz képest?
V: Helyesen hegesztett, a varrás jellemzően olyan erős, mint az alapanyag, vagy erősebb. A lefejtési teszt során a jó hegesztés átszakítja az alapszövetet, nem pedig a határfelületen – ha a varrat tisztán levál, akkor a paraméterek rosszak voltak.
K: Megváltoztattuk a színt, és a hegesztések elkezdtek hibásodni – miért történt ez?
V: A pigmentek és a töltőanyagok megváltoztatják azt, ahogyan az anyag elnyeli a rádiófrekvenciás energiát, csakúgy, mint a lágyítószer szintje, nedvességtartalma és vastagsága. Egy új szín vagy szövet köteg eltérő teljesítmény-, várakozási vagy nyomásbeállítást igényelhet. A hegesztési varratokat a futás elején lehúzási tesztekkel kell újraminősíteni, nem pedig azzal a feltételezéssel, hogy "ugyanaz az anyag" azt jelenti, hogy "ugyanaz a beállítás".
K: Elfogadható valaha a ragasztott varrás egy vízálló zacskón?
V: Enyhe eső elleni védelemre működhet, de merítésre nem. A varrás több ezerszer perforálja a vízálló réteget, és a lyukakat fedő szalag megemelkedik a hajlítás, a hő és az öregedés hatására. Ha a specifikáció szerint merülő, akkor hegeszteni kell.
K: Miért növeli az egyedi táskaforma a költségeket és az átfutási időt?
V: Minden geometriának saját megmunkált szerszámra van szüksége, ami egyszeri szerszámköltség és egy átfutási idő a mintavétel megkezdése előtt. Ugyanez az oka annak, hogy egy új forma magasabb minimumot jelent, mint egy meglévő modell színváltozása.
K: Különböző anyagokat lehet egymáshoz hegeszteni?
V: Kompatibilis poláris anyagok lehetnek – egy átlátszó PVC fólia ablak PVC ponyvatestbe hegesztett rutin példa. Különböző polimerek keverése, vagy egy poláris nem poláros anyaggal való összekeverése az a hely, ahol a kötések megszakadnak, így az anyagpárosítást a mintavételi szakaszban igazolják.
Kérjen folyamatbemutatót vagy mintákat
A hegesztősor videós séta, hegesztési vizsgálati adatok, minták vagy teljes OEM/ODM javaslat esetén,beadni egy érdeklődést. A Sealock 24 órán belül válaszol a beszerzési megkeresésekre.