
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Szerszám- és szerszámköltségek vízálló zsák program esetén
A Sealock egyedi vízálló zacskóprogramokat fejleszt ki a kínai és vietnami gyárak OEM- és nagykereskedelmi vásárlói számára, a mintavétel megkezdése előtt külön és átláthatóan feltüntetve a szerszámokat. A sorokat a vásárlók a legkevésbé értik, és a legtöbbről vitatkoznak a szerszámozás. Későn jelenik meg az árajánlatban, nyilvánvalóan nem kapcsolódik semmihez, amit az ügyfél valaha is láthat, és a hozzá kapcsolódó kereskedelmi feltételek – kié a matrica, hogyan térülnek meg a költségek, mi történik, ha a kapcsolat véget ér – gyakran meghatározatlan marad, amíg nem számít. Ez elmagyarázza, hogy mit vásárol a pénz, és mely feltételeket kell írásban rögzíteni.
1. Miért kell egyáltalán egy hegesztett táskához szerszám?
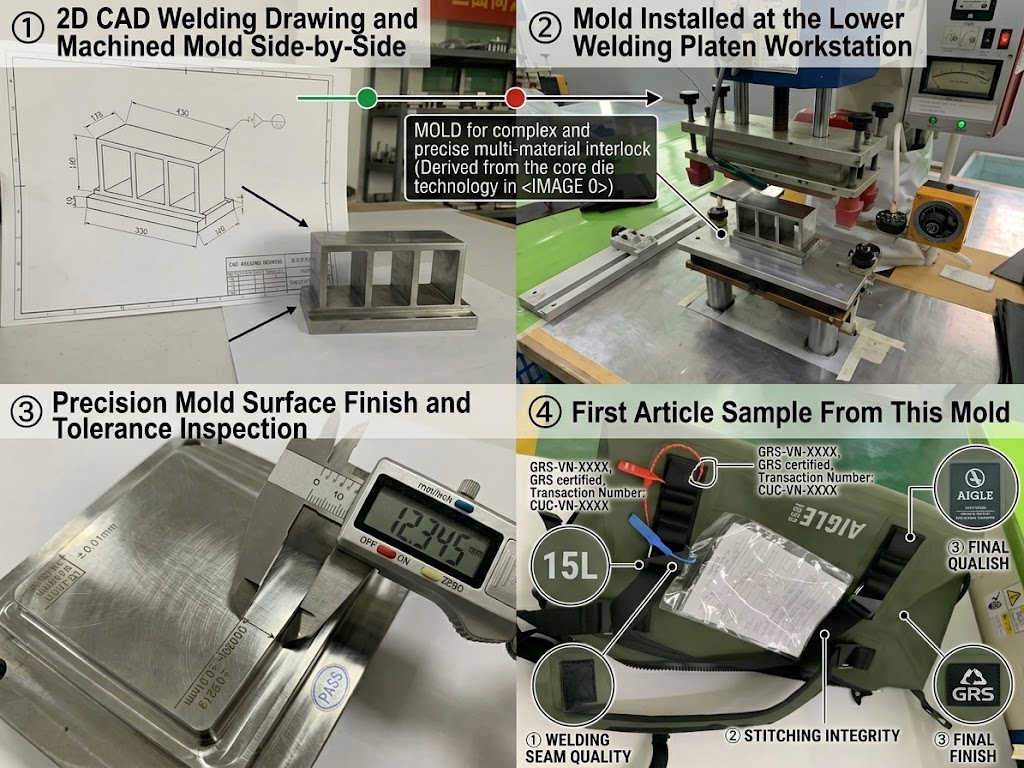
A nagyfrekvenciás hegesztés nem úgy működik, mint a varrás. A gép a felső elektróda és az alsó lap közé préseli az anyagot, és ez az elektróda – egy egyedi megmunkálású réz- vagy sárgaréz szerszám – fizikailag meghatározza minden általa készített varrat alakját. Az új zsák geometriájához ezért új szerszámra van szükség, mielőtt egyetlen minta létezhet.
A sorrend rögzített: a táska háromdimenziós geometriáját egy precíz kétdimenziós hegesztési mintává alakítják át, ehhez a mintához egy szerszámot forgácsolnak, és csak ezután hegeszthető az első cikkből készült minta. Ez az oka annak, hogy a szerszámozás átfutási időt igényel, nem csak a költségeket, és ezért másképp néz ki egy valóban új formára vonatkozó árajánlat, mint egy meglévő platformon végrehajtott színváltoztatás.
Nem minden projektnek van rá szüksége. Egy meglévő platform módosítása – más szín, más szövet, más heveder konfiguráció, más márkajelzés – általában a meglévő szerszámokon fut. Ez az a geometria, amely új kockát vált ki, és ez a leghasznosabb tudnivaló, amikor egy projektet költségvetéshez képest határozunk meg.
2. Mit takar valójában a szerszámdíj
A hegesztett zsákon szereplő szerszámozási ajánlat nem egyszerűen egy fémtömb. A következőket tartalmazza:
- Mérnöki— a terv átalakítása gyártható hegesztési mintává, ahol a problémák még szabadon javíthatók.
- Présmegmunkálás— maga a réz- vagy sárgaréz elektróda, simára és szűk tűréssel megmunkálva, mivel a felületi hibák és a méretbeli eltolódás egyaránt közvetlenül hegesztési hibákká alakul át.
- A jig és a fészek— a szerszámlemez és az alsó hegesztési állomás, amely a paneleket a helyén tartja.
- Próbák és érvényesítés— a paraméterkészlet bizonyítása a tényleges anyagon a szerszám gyártásba bocsátása előtt.
A varrott konstrukcióknak van egy ezzel egyenértékű, de olcsóbb lépése: mintafejlesztés, nem pedig szerszámmal való megmunkálás. Egy új formához még mintákat kell vágni és osztályozni, de az előzetes költség lényegesen alacsonyabb – ez az egyik oka annak, hogy egy jól szervezett, varrással vezérelt termék olcsóbb lehet, mint egy egyszerű hegesztett termék, annak ellenére, hogy az egységára magasabb. Az építési kompromisszumot az útmutató tartalmazzavarrott versus hegesztett konstrukció.
3. Két fizetési mód, amelyek nem egyenértékűek
A szerszámok felépítése általában kétféleképpen történik, és a különbség túlmutat a cash flow-n:
|
|
Egyszeri töltés | Egységáron amortizálva |
|---|---|---|
| Pénzforgalom | Előre fizetve sorként | Nincs előzetes költség; megbeszélt mennyiségben visszanyerték |
| Tulajdon | Általában a vevőhöz van rendelve | Általában a gyár tartja meg |
| Öltönyök | Vásárlók, akik azt szeretnék, hogy az eszköz az övék és hordozható legyen | A mennyiségben magabiztos vásárlók, akik inkább készpénzt tartanak meg |
| Kockázat | Előzetes kiadás, ha a program nem fut | A tulajdonjog soha nem száll át; a tényleges költség emelkedik, ha a mennyiség elmarad |
Az amortizációs útvonal valóban hasznos az elkötelezett csővezetékkel rendelkező vásárlók számára, de egy olyan kifejezést tartalmaz, amelyet érdemes figyelmesen elolvasni: ahol a szerszámok egységáronkénti letétként vannak felszerelve, előfordulhat, hogy a vevő soha nem lesz a szerszám tulajdona még több éves gyártás után sem. Ez nem feltétlenül igazságtalan – a gyár viselte a költségeket –, de inkább döntésnek kell lennie, mint felfedezésnek.
4. Az amortizációs hiba, amely a legtöbb költséget okozza a vásárlóknak
Ha a szerszámokat a kötetre osztja, az aritmetika teljes mértékben attól függ, hogy melyik kötetet használja. A gyakori és drága hiba a tervezett mennyiség amortizációja, nem pedig a lekötött mennyiség. Egy hárommillió darabból álló eszköz költsége, amely végül ötszázezret gyárt, a tervezettnél többszöröse a tényleges egységenkénti terhelés, és az iparági felmérések adatai szerint a szerszámberuházások jelentős része nem éri el a tervezett megtérülést a várt időn belül.
A fegyelmezett megközelítés az, hogy csak az első évben lekötött mennyiség után amortizálunk, és bármit ezen túlmenően felfelé mutatóként kezelünk. Ha az eszköz megtérül az első programéven belül, akkor minden további egység javítja a fedezetet, nem pedig egy tervet.
5. A tulajdonjog, a birtoklás és a hordozhatóság három különböző dolog
Itt kapják el a vásárlókat, és a különbségtétel egyszerű, ha egyszer kimondjuk:
- Törvényes tulajdonjog— ki birtokolja a szerszámot. Ha a vevő azonnal kifizeti a szerszámdíjat, a szerződésben rögzíteni kell, hogy a tulajdonjog átszáll a teljes fizetésre, nem csupán a számla kiállítására.
- Fizikai birtoklás— a gyár megtartja a szerszámot, mert ott használják. A birtoklás normális, és önmagában nem jelent problémát.
- Hordozhatóság— a vevő joga arra, hogy az eszközt egy másik szállítóhoz adják át, ha a kapcsolat megszűnik, és milyen határidőn belül és kinek a költségén.
Kifejezett nyelvezet hiányában az eszközt építő szállító a vevő teljes kifizetése után is követelheti az eszközre vonatkozó jogokat. Három záradék akadályozza meg ezt: a tulajdonjog kifejezett átruházása fizetéskor, annak megerősítése, hogy a fizikai őrzés nem érinti a jogcímet, és egy meghatározott átruházási folyamat a felmondáskor. Érdemes megadni egy megőrzési időszakot is – a gyárak általában az utolsó futtatás után meghatározott ideig tárolják a vevői szerszámokat, és ha a program szezonális, akkor azt szeretné, hogy ez az időszak elég hosszú legyen ahhoz, hogy lefedjen egy szünetévet.
6. Kérdések, amelyeket fel kell tenni a szerszám vágása előtt
- Valóban szükség van új szerszámra, vagy módosítható egy meglévő platform?Az őszinte válasz gyakran megmenti a teljes töltést.
- Az idézet tételes?A tervezés, a stancolási megmunkálás, a kirakás és az érvényesítés különválasztva, nem pedig egybe van kötve, így a későbbi átdolgozás beárazható valamihez.
- Mi történik, ha a kialakítás megváltozik a szerszám vágása után?A módosítási költségek a szerszámköltség-túllépés leggyakoribb forrásai, és ezek elkerülhetők, ha a geometriát a tervezési felülvizsgálat során, nem pedig azt követően oldják meg.
- Egyszeri díj vagy amortizáció, és mit tesz mindegyik a tulajdonjoggal?
- Mi a megőrzési időszak,és mik az átadás feltételei, ha áthelyezzük a termelést?
- Működik a szerszámozás mindkét gyártási telephelyen?Azoknál a programoknál, amelyek szolgálati okokból megváltoztathatják az eredetet, ez számít – és a választ az eszköz elkészítése előtt kell megadni, nem pedig utána.
A Sealock külön idézi a szerszámokat, és a mintavétel előtt közli, ahelyett, hogy a terv jóváhagyása után vezetné be, ugyanazzal a minőségi rendszerrel és jóváhagyott mintával, amely a Dongguan vagy Ho Si Minh-városi gyártást szabályozza. Az eredet kérdését az útmutató tartalmazzagyártóbázis kiválasztása 2026-ban.
7. Hogyan lehet törvényesen csökkenteni a szerszámok kitettségét
Vannak ésszerű módszerek ennek a költségnek a csökkentésére, amelyek nem veszélyeztetik a terméket:
- Kezdje el egy meglévő platformról.A legtöbb OEM-program egy bevált konstrukciót módosít, ahelyett, hogy új sziluettet fejlesztene ki, ami teljesen elkerüli a szerszámozást, miközben továbbra is egy márkás, meghatározott terméket szállít.
- Állítsa be a geometriát a szerszám vágása előtt.A legnagyobb szerszámozási költségtényező az újratervezés az eszköz létezése után. A rajzon semmibe nem kerülő döntések valódi pénzbe kerülnek megmunkált rézben.
- Csoportosított geometriák.Ahol egy sorozat megosztja a konstrukciót, a minták közös fejlesztése hatékonyabb, mintha mindegyiket elszigetelt projektként kezelnénk.
- Fontolja meg a varrás által vezetett konstrukciótahol a termék követelményei ezt megengedik, mivel a mintafejlesztés előre olcsóbb, mint a stancolási megmunkálás.
- Amortizálja őszintén.Az elkötelezett hangerő ellen, nem remélt volumen.
8. Új szerszámok nélkül elérhető platformok
Márkás, átszínezhető és specifikálható modellek szerszámfejlődés nélkül. A prioritás helyett kategória szerint rendezve:
| Kép | Modell | Kategória | Anyag | Értékelés | Termék oldal |
|---|---|---|---|---|---|

|
SL-D002 | Szárazzsák, 5-63L | 500D PVC | IPX7 | Kilátás |

|
SL-K099 | Duffel, 40/60L | 840D TPU | IPX7 | Kilátás |

|
SL-E119 | Hátizsák, 20 literes | Kationos TPU kompozit | IPX8 | Kilátás |
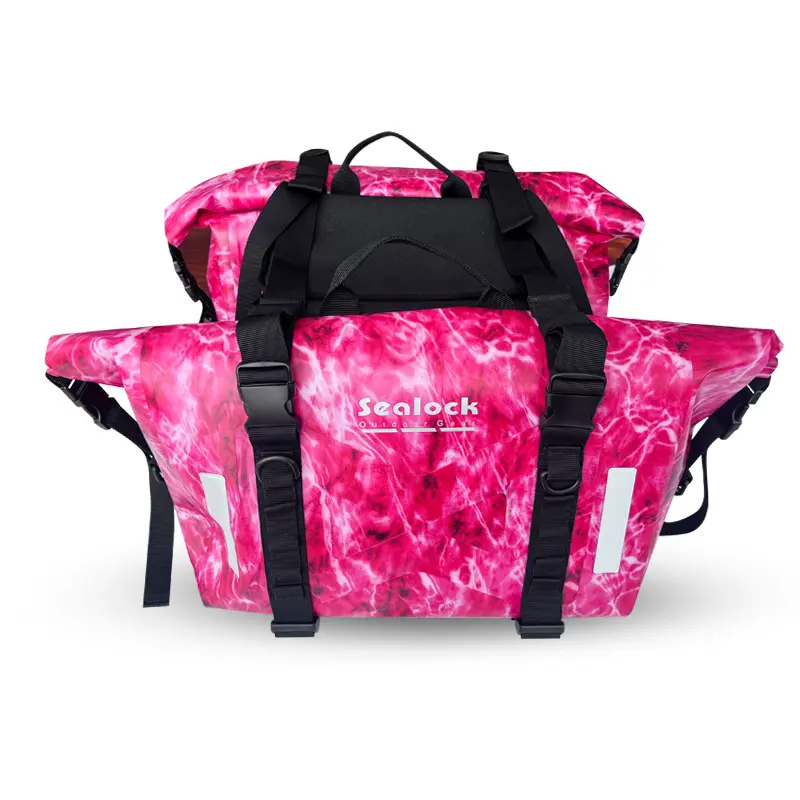
|
SL-C807 | Motorkerékpár, 45 literes | 500D PVC / 420D TPU | IPX6 | Kilátás |

|
SL-K022 | Kerékpáros nyeregtáska, 10-14L | 420D / 600D TPU | IPX6–7 | Kilátás |

|
SL-E868A | Horgászheveder, 12L | 840D TPU | IPX8 | Kilátás |
A teljes kategória alatt találhatóvízálló táskák, száraz hátizsákok, ésszáraz zacskók. A mintavétellel és a jóváhagyással foglalkozik az útmutatóvízálló zacskóminta beszerzése, valamint a tágabb költségstruktúra az útmutatóbanmitől függ egy vízálló táska.
9. Feltételek
A Sealock (YiFuLong Outdoor Gear Co., Ltd.) több mint 20 éve gyárt vízálló táskákat, és olyan nemzetközi kültéri márkák számára gyárt, mint az OSPREY, a KAILAS, a Helly Hansen, a SIMMS, az ORVIS és a West Marine.
- MOQ:300 db a legtöbb modellen |Minták:7–15 nap |Tömeges:30-45 nap
- Szerszámozás:külön idézzük az új geometriákra, mintavétel előtt megadva; a meglévő platformokat fejlesztés nélkül módosították
- Termelés:házon belüli 27,12 MHz-es nagyfrekvenciás hegesztés és ipari varrás, külön műhelyek ugyanazon a gyártószinten
- Berendezések:Dongguan, Kína | Ho Si Minh-város, Vietnam – bármelyik modell származási helye
- Tanúsítványok:ISO 9001, BSCI, SMETA, Sedex, HIGG, GRS, SCAN
Minden tétel IQC-t futtat a beérkező anyagokon, IPQC folyamatban mind a hegesztő-, mind a varrósorokon, beleértve a leválasztási teszteket a futás megkezdésekor, valamint az OQC-t AQL mintavétellel és az aláírt arany-minta összehasonlításával.minőség-ellenőrzési szabványok a vízálló gyártáshoz.
10. GYIK
K: Mindig fizetnünk kell a szerszámokért?
V: Nem. A színek, a szövetek, a hevederek konfigurációja, a belső elrendezés és a márkajelzések változtatásai a meglévő platformokon, szerszámfejlesztés nélkül futnak. A szerszámozást az új geometria váltja ki – egy olyan forma, amelyet a meglévő szerszámok nem tudnak előállítani. Először tedd fel ezt, mert az őszinte válasz gyakran teljesen eltávolítja a vádat.
K: Kié a kocka, ha már kifizettük?
V: Bármit is mond a szerződés, ezért kell benne valamit mondani. Ha a díj egyszeri fizetés, a tulajdonjogot általában a vevőre ruházzák át, és a szerződésben rögzíteni kell, hogy a tulajdonjog átszáll a teljes fizetésre. Ahol a költségeket egységárban amortizálják, a gyár általában megtartja a tulajdonjogot – ésszerű megállapodás, de inkább tudatosan kell megállapodni, mint később felfedezni.
K: Amortizáljuk a szerszámokat, vagy fizessünk előre?
V: Előre, ha azt szeretné, hogy az eszköz az Öné legyen és hordozható legyen; amortizálódik, ha biztos a mennyiségben, és inkább készpénzt szeretne megőrizni. Ha amortizál, számoljon az első év lekötött mennyiségével, nem pedig a tervezett mennyiséggel – ez az egyetlen szabály megakadályozza a leggyakoribb és legdrágább szerszámhibákat.
K: Mi van, ha a matrica elkészítése után megváltoztatjuk a kialakítást?
V: A módosítás pénzbe és időbe kerül, és ez a leggyakoribb oka a szerszámtúlterhelésnek. A geometria feloldása a tervezési felülvizsgálat során, amikor a változtatások nem kerülnek semmibe. Az a gyár, amely az acél vágása előtt gyárthatósági problémákat vet fel, szívességet tesz Önnek, nem lassítja.
K: Meddig fogja megőrizni a szerszámainkat?
V: Egyezzen meg egy megőrzési időszakot a sorrendben, ahelyett, hogy a konvencióra hagyatkozna, és tegye azt elég hosszúra az újrarendelési ritmushoz – egy szezonális programnak hosszabb időszakra van szüksége, mint egy folyamatosnak. Adja meg az átviteli feltételeket, ha a gyártás elmozdul.
K: Használható ugyanaz a szerszám az Ön vietnami telephelyén?
V: Inkább a szerszám elkészítése előtt kérdezzen, mint utána. Azon vevők számára, akik áthelyezik az eredetet a vámterhelés kezelése érdekében, érdemes az árajánlattétel szakaszában ellenőrizni a szerszámok kompatibilitását a telephelyek között, így a későbbi áthelyezés ütemezési döntés, nem pedig újraszerszámozás.
Kérjen részletezett szerszámajánlatot
Küldje el terv- vagy referenciamintáját, és ellenőrizni tudjuk, hogy szükség van-e egyáltalán új szerszámra, és tételesen és az egységártól külön árajánlatot készítünk, ha igen —beadni egy érdeklődést. A Sealock 24 órán belül válaszol a beszerzési megkeresésekre, a gyártás a kínai Dongguanból vagy a vietnami Ho Si Minh-városból történik.

